折弯中的弹塑性变形
卸载后的弹性恢复形成回弹,材料状态、板厚和弯曲几何共同影响最终角度。
不同表面工艺对边部、焊缝及遮蔽区域的表现不同,外观要求和后续装配应在同一构件设计中配合。喷涂、拉丝和电镀会改变表面触感或防护方式。

卸载后的弹性恢复形成回弹,材料状态、板厚和弯曲几何共同影响最终角度。板料弯曲时,厚度两侧分别经历拉伸与压缩,部分变形能够恢复,部分会保留下来。
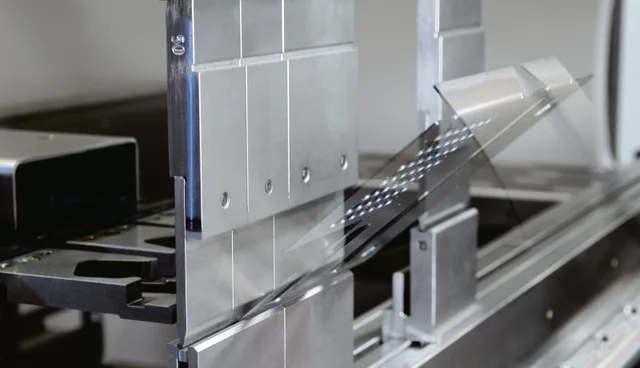
靠近弯曲区域的孔和切口可能受到变形影响,因此展开形状与成品形状需要连贯设计。激光、机械剪切和冲孔形成边界或孔位,后续折弯又会改变这些特征之间的空间关系。
资料来源 TWI 制造中的切割方法
设备箱体通常关注外观面、装配接缝和开门方式,支架更重视受力方向及固定位置。增加折边能改变局部刚度,也会占用装配空间,结构细节需要随用途选择。
不同表面工艺对边部、焊缝及遮蔽区域的表现不同,外观要求和后续装配应在同一构件设计中配合。喷涂、拉丝和电镀会改变表面触感或防护方式。
换用不同厚度后,展开、模具与最终配合可能同时改变,不能只保持外形尺寸不变。折弯使板料厚度两侧经历拉伸和压缩,板厚、材料及弯曲几何共同影响变形和回弹。
切割或冲孔形成的边缘状态会影响接触、表面处理与操作,靠近弯曲区的孔口还可能随折弯变形。零件的边缘要求与后续用途有关,应与折弯、连接和外观要求一起表达。
选择地区,查看相关行业指南。